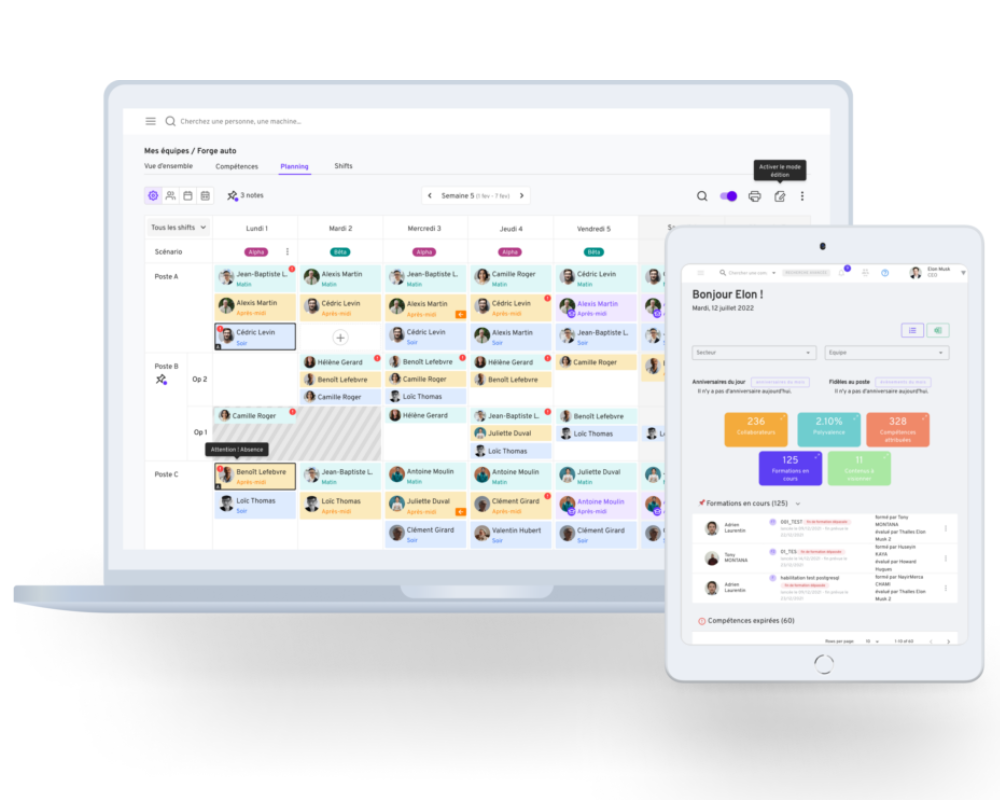
Als Produktionsleiter oder Disponent haben Sie den Produktionsplan festgelegt, und der Auslastungsplan sieht gut aus. Doch schon bei Arbeitsbeginn gerät der Zeitplan aus den Fugen, und die Überstunden häufen sich.
Die Produktionsplanung entscheidet, was, in welcher Menge, wann und mit welchen Ressourcen produziert wird, auf fünf Ebenen, vom Produktions- und Vertriebsplan bis hin zur Einsatzplanung der Teams. Bis hin zum Arbeitsplan wird die Kapazität in Stunden berechnet. Auf der untersten Ebene wird sie in Personen berechnet, und oft scheitert der Plan genau an dieser Stelle.
Was ist Produktionsplanung?
Die Produktionsplanung umfasst die Abfolge von Plänen, in denen festgelegt wird, was, in welcher Menge, wann und mit welchen Ressourcen produziert werden soll, um Last und Kapazität ausgleichen der Fabrik.
Die Auslastung ist das, was produziert werden muss; die Kapazität ist das, was das Werk produzieren kann. Jede Ebene erhält die Anweisung von oben, arbeitet sie aus und leitet sie an die nächste Ebene weiter.
Abbildung 1
Wenn die Last die Kapazität übersteigt
Der Produktionsplan vergleicht Woche für Woche die geplante Produktion (die Balken) mit der tatsächlichen Produktionskapazität des Werks (die gestrichelte Linie).
Veranschaulichende Darstellung, ohne Werte.
Dieser Rahmen stammt aus dem MRP II der 1980er Jahre, auf den sich die meisten ERP-Systeme noch immer stützen. Was riskieren Sie, wenn eine Ebene keine Überprüfung vornimmt? Die Bedarfsberechnung geht von unbegrenzten Ressourcen aus, und der daraus resultierende Plan führt zu überlasteten Wochen und anschließend zu Verzögerungen.
Jede Ebene muss daher prüfen, ob der Plan auf ihrer Ebene umsetzbar ist, bevor sie ihre Entscheidung weiterleitet.
Die 5 Ebenen der Produktionsplanung
Die Produktionsplanung gliedert sich in fünf Ebenen, vom PIC bis zur Einsatzplanung der Teams, und je tiefer man hinabsteigt, desto kürzer wird der Horizont und desto feiner wird das Gewebe.
In den Produktionshandbüchern sind drei oder vier Ebenen bis hin zur Werkstatt vorgesehen. Dort wird von Personalzahlen in absoluten Zahlen gesprochen, ohne zu berücksichtigen, wer die einzelnen Positionen besetzen kann; daher fügen wir eine fünfte Ebene hinzu.
| Stufe | Aktueller Zeithorizont | Masche | Wer ihn trägt | Zeitschrift | Indikator |
|---|---|---|---|---|---|
| PIC | 12 bis 36 Monate, oft 18 | Monat, Produktfamilie | Geschäftsführung, Vertrieb, Produktion, Logistik, Finanzen | Monatlich (S&OP) | Servicequote |
| PDP | Zumindest die kumulierte Fertigungszeit | Woche, Fertigprodukt | Planer | Wöchentlich | Stabilität des festen Bereichs |
| Bedarfsberechnung und Arbeitsplan | Der des PDP | Woche, Ladestation | Planer | Wöchentlich | Auslastungsgrad pro Arbeitsplatz |
| Terminplanung | Einige Tage bis einige Wochen | Tag oder Uhrzeit, Maschine | Dispositionsplaner, Werkstattleiter | Täglich | Einhaltung des Zeitplans, Gesamtanlageneffizienz (TRS) |
| Einsatzplanung der Teams | Die Woche | Person, Stelle | Teamleiter, Produktionsleiter | Bei jedem Dienstantritt | Anteil der konformen Zuordnungen |
Abbildung 2
Der Horizont wird kürzer, die Einheit der Kapazität ändert sich
Wählen Sie eine Ebene aus, um deren Horizont, Raster, Träger, Zeitschrift und Indikator anzuzeigen.
Kapazität in Stunden
Kapazität in Personen
1. PIC
- Aktueller Zeithorizont
- 12 bis 36 Monate, oft 18
- Masche
- Monat, Produktfamilie
- Wer ihn trägt
- Geschäftsführung, Vertrieb, Produktion, Logistik, Finanzen
- Zeitschrift
- Monatlich (S&OP)
- Indikator
- Servicequote
2. PDP
- Aktueller Zeithorizont
- Zumindest die kumulierte Fertigungszeit
- Masche
- Woche, Fertigprodukt
- Wer ihn trägt
- Planer
- Zeitschrift
- Wöchentlich
- Indikator
- Stabilität des festen Bereichs
3. Bedarfsberechnung und Auslastungsplan
- Aktueller Zeithorizont
- Der des PDP
- Masche
- Woche, Ladestation
- Wer ihn trägt
- Planer
- Zeitschrift
- Wöchentlich
- Indikator
- Auslastungsgrad pro Arbeitsplatz
4. Terminplanung
- Aktueller Zeithorizont
- Einige Tage bis einige Wochen
- Masche
- Tag oder Uhrzeit, Maschine
- Wer ihn trägt
- Dispositionsplaner, Werkstattleiter
- Zeitschrift
- Täglich
- Indikator
- Einhaltung des Zeitplans, Gesamtanlageneffizienz (TRS)
5. Einsatz der Teams
- Aktueller Zeithorizont
- Die Woche
- Masche
- Person, Stelle
- Wer ihn trägt
- Teamleiter, Produktionsleiter
- Zeitschrift
- Bei jedem Dienstantritt
- Indikator
- Anteil der konformen Zuordnungen
Werte aus der Tabelle mit den fünf Stufen; die Länge der Balken dient nur zur Veranschaulichung. Die fünfte Stufe wurde von Mercateam hinzugefügt.
Der PIC, also der Industrie- und Geschäftsplan
Der PIC legt Monat für Monat fest und nach Produktfamilie, meist über einen Zeitraum von 18 Monaten, was das Werk produzieren und verkaufen wird, und stellt sicher, dass die Kapazitäten dafür ausreichen.
Das angelsächsische Pendant, das S&OP, ist eine monatliche Besprechung, bei der Vertrieb, Produktion, Einkauf und Finanzen sich auf einen gemeinsamen Plan einigen. Dort werden Entscheidungen über Neueinstellungen und den Einsatz von Zeitarbeitskräften getroffen.
Der PDP, das Produktionsleitprogramm
Der PDP (Produktionsleitplan) setzt den PIC Woche für Woche über einen bestimmten Zeitraum in Fertigprodukte um mindestens so lang wie die kumulierte Fertigungszeit, einschließlich der Komponenten.
Legen Sie in den ersten Wochen einen festen Bereich fest und nehmen Sie dort nur in Ausnahmefällen und mit Zustimmung der Produktion Änderungen vor, da jede Änderung dazu führt, dass Komponenten neu empfohlen und die Werkstattplanung angepasst werden muss.
Bedarfsplanung und Arbeitsplan
Die Nettobedarfsplanung (NBP) zieht die Bestände ab und leitet aus dem Produktionsplan datierte Fertigungs- und Beschaffungsaufträge ab. Der Auslastungsplan vergleicht anschließend die angeforderten Stunden mit den verfügbaren Stunden, Punkt für Punkt.
Dieses Lastprofil, das die Grundlage für das Produktionsplanung, zeigt die Überlastungen an. Passen Sie zunächst die Kapazität an (Nacht, Wochenende, Auslagerung), denn das Verschieben von Aufträgen wirkt sich letztendlich auf den Zeitplan aus.
Abbildung 3
In welcher Woche ist Ihr Überstundenkontingent aufgebraucht?
Rechnen Sie das Beispiel mit Ihren Zahlen noch einmal durch. Ein Kästchen pro Woche des Jahres; das violette Kästchen markiert die Erschöpfung.
Kontingent ausgeschöpft am Woche 32.
Kontingent von 220 Stunden pro Arbeitnehmer, sofern keine Vereinbarung vorliegt (Arbeitsgesetzbuch, Art. D3121-24): Ersetzen Sie diesen Wert durch den in Ihrer Vereinbarung festgelegten. Darüber hinaus begründen die Stunden einen Anspruch auf eine vorgeschriebene Ruhezeit, wodurch später Kapazitäten entfallen.
Terminierung: Was ist der Unterschied zur Planung?
Während bei der Planung festgelegt wird, was in welcher Woche produziert werden soll, dient die Terminierung erteilt die Aufträge Tag für Tag an die einzelnen Maschinen, manchmal pünktlich.
Bei der Terminierung mit begrenzter Kapazität werden die verfügbaren Maschinen, Serienwechsel und Mitarbeiter berücksichtigt. Bevor Sie also eine Nachtschicht einplanen, überprüfen Sie, ob eine befugte Person daran arbeitet.
Die Zuweisung der Teams zu den Arbeitsplätzen
Die fünfte Ebene entscheidet wer welche Position bekleidet und wer die Abwesenden vertritt, Team für Team. Der Teamleiter erstellt ihn und korrigiert ihn dann zu Beginn der Schicht, wenn ihr seht, wer fehlt.
Der Planer leitet den Zeitplan weiter; der'Personalzuweisung im Werk geht zurück an die Basis. Nur auf dieser Ebene gibt es ernannte Mitarbeiter mit ihren Berechtigungen und ihrer 11-stündigen Ruhezeit.
Warum scheitert ein Plan, der zeitlich machbar ist, in der Werkstatt?
Ein in Stunden bemessener, realisierbarer Plan bleibt in der Werkstatt stecken, weil'An diesem Arbeitsplatz zählen nur die Personen, die dazu berechtigt sind, ihn zu besetzen.
Was den Einsatzplan angeht, ist eine Stunde wie die andere. Wenn an Ihrem Arbeitsplatz ein Gabelstaplerfahrer fehlt, können Sie ihn nicht durch den freien Mitarbeiter von nebenan ersetzen, wenn dieser keine Fahrerlaubnis hat.
An einem Standort mit 200 Mitarbeitern im 2x8-Schichtbetrieb gibt es beispielsweise bei der durchschnittlichen Fehlzeitenquote in der Privatwirtschaft täglich etwa zehn Abwesende. Ist einer von ihnen der einzige Mitarbeiter in seiner Position, fällt diese Position aus.
Abbildung 4
Wird der Plan in Stunden und Kompetenzen angegeben?
Eine Produktionslinie mit sechs Arbeitsplätzen und neun Mitarbeitern, von denen jeder die ihm vertrauten Arbeitsplätze bedient. Geben Sie die Abwesenden an und vergleichen Sie die beiden Ergebnisse.
Mannschaft: Kreuzen Sie die Abwesenden an
| Abfüllmaschine, Etikettiermaschine, Qualitätskontrolle | ||
| Autoklav, Abfüllmaschine | ||
| Etikettiermaschine, Kartoniermaschine | ||
| Kartoniermaschine, Gabelstapler (Fahrerlaubnis) | ||
| Qualitätskontrolle, Etikettiermaschine | ||
| Gabelstapler (Fahrerlaubnis), Kartoniermaschine | ||
| Etikettiermaschine, Kartoniermaschine | ||
| Autoklav | ||
| Kartoniermaschine, Qualitätskontrolle |
Offene Stellen (jeweils 7 Stunden)
Fiktives Beispiel, erfundene Initialen.
Vielleicht haben Sie gelesen, dass ein Plan umsetzbar ist, wenn die Arbeitsbelastung in Stunden angegeben wird. Das trifft im Vorfeld zu. An kritischen Stellen – also dort, wo es zu einem Stillstand der Produktionslinie kommen kann – sollten Sie die Anzahl der Mitarbeiter mit einer Kompetenzmatrix auf dem neuesten Stand.
Wie lassen sich die Ebenen der Produktionsplanung miteinander verknüpfen?
Die Ebenen sind miteinander verbunden durch eine Übersicht pro Niveau mit entsprechendem Indikator, der die Entscheidung von oben und die Rückmeldung aus der Werkstatt erhält. Welche Abweichungen sind zu melden? Drei, die die Werkstatt vor jeder Überprüfung meldet.
- Längere Ausfälle, durch die Stammspieler für mehrere Wochen ausfallen.
- Die Berechtigungen, deren Gültigkeit abläuft, da ein Mitarbeiter ohne gültige Berechtigung seinen Arbeitsplatz nicht mehr besetzen darf.
- Arbeitsplätze, die von einer einzigen Person besetzt sind und an denen die Arbeit unterbrochen wird, sobald diese Person fehlt.
Bevor Sie eine Woche im PDP festlegen, sollten Sie sicherstellen, dass für jede kritische Position in jedem Team genügend eigenständige Mitarbeiter zur Verfügung stehen, da Sie sich mit der Festlegung für mehrere Wochen verpflichten.
Stellen Sie bei der S&OP-Besprechung diese Übersicht über die kritischen Stellen sowie die jeweils für die nächsten sechs Monate geplante Anzahl der Stelleninhaber vor, da diese über Neueinstellungen, Zeitarbeitskräfte und Schulungen entscheidet.
Welche Werkzeuge eignen sich für die einzelnen Planungsstufen?
Sie werden die Werkzeuge bereitstellen Selten lassen sich alle fünf Stufen mit einer einzigen Software abdecken, denn jedes Werkzeug funktioniert nach seinen eigenen Maßstäben, und die der Produktion sind Maschinen und Arbeitsstunden.
Die MRP-Planung in ERP-Systemen plant mit unbegrenzter Kapazität, als ob nichts fehlen würde, und überlässt Ihnen die Entscheidung. Eine APS-Planung (Advanced Planning System) plant mit begrenzter Kapazität. Die Berechtigungen folgen in der Matrix nacheinander.
| Werkzeug | Stufen | Was es bietet | Seine Grenze |
|---|---|---|---|
| Tabellenkalkulation | Einfacher PIC, eine Leitung | Flexibilität | Jedes Update erfolgt manuell |
| ERP oder GPAO | PIC, PDP, Bedarfsplanung | Stücklisten, Bestände, Aufträge | Unbegrenzte Kapazität |
| APS | Auslastungsplan, Terminplanung | Endbearbeitung, Serienwechsel | Ersetzt nicht die Kompetenzmatrix |
| MES | Nachbereitung des Workshops | Ausführungssteuerung, verbunden mit dem ERP-System | Überlasse den PIC und den PDP dem ERP |
| HRIS und GTA (Zeitmanagement) | Abwesenheiten, Arbeitszeit | Anwesenheiten und Abwesenheiten | Ladung ignorieren |
| Einsatzplanung | Einsatzplanung der Teams | Kompetenzen, Befugnisse, Stellvertreter | Fordere eine aktuelle Matrix an |
Stellen Sie zunächst sicher, dass die Daten ohne erneute Eingabe von einem Tool zum anderen übertragen werden, da jede manuelle Übertragung zu Verzögerungen in der Werkstatt führt. Auf Teamebene empfehlen wir eine Einsatzplanung verknüpft mit der Kompetenzmatrix, dem ERP-System für die Arbeitsauslastung und dem HRIS für Abwesenheiten.
Abbildung 5
Ein Ausfall, ein qualifizierter Ersatzspieler
In Verbindung mit der Kompetenzmatrix schlägt der Einsatzplan für jeden Abwesenden einen Vertreter vor, der die Stelle beherrscht und dort arbeiten kann.
Abfüllmaschine
Befugnis, Berechtigung und 11 Stunden nachgewiesene Ruhezeit
Etikettiermaschine
Qualitätskontrolle
Wagen
Befugnis, Berechtigung und 11 Stunden nachgewiesene Ruhezeit
Schematische Darstellung eines Einsatzplans, fiktive Initialen.
Am Standort „LVMH Fragrance Brands“ in Beauvais werden wöchentlich bis zu 90 Zeitarbeitskräfte beschäftigt. Seit der Nutzung von Mercateam kam es dort laut Angaben zu keinem Produktionsstillstand aufgrund einer unvorhergesehenen Abwesenheit. Unser Kundenbeispiel.
Wo soll man auf Ihrer Website anfangen?
Messen Sie zunächst Wo entstehen Ihre Abweichungen? in den letzten vier Wochen, in denen der PDP unverändert blieb. Das Niveau, bei dem der Plan scheitert, gibt Ihnen Aufschluss darüber, was Sie zuerst korrigieren sollten.
- Vergleichen Sie in diesen vier Wochen Woche für Woche die geplanten und die tatsächlichen Werte.
- Vermerken Sie bei jeder Abweichung, ob sie auf die Prognose, die Auslastung, den Ablauf oder die Zuweisung zurückzuführen ist.
- Sollten Abweichungen bei der Personalzuweisung überwiegen, verknüpfen Sie die Kompetenzmatrix mit dem Einsatzplan und nehmen Sie die Besetzung kritischer Stellen in die Überprüfung des Einsatzplans auf.
Abbildung 6
Wo hakt es bei Ihrem Plan?
Geben Sie für jede Ihrer letzten vier festgelegten Wochen im PDP die Anzahl der festgestellten Abweichungen nach deren Ursache an.
| Eine Woche wie im Stillstand | Prognose | Last | Sequenz | Zuweisung |
|---|---|---|---|---|
| Woche 1 | ||||
| Woche 2 | ||||
| Woche 3 | ||||
| Woche 4 |
Es wird nichts gespeichert oder gesendet: Die Berechnung erfolgt in Ihrem Browser.
Für diesen dritten Schritt benötigen Sie eine Verwaltung von Personalplänen der die Einsätze und Ruhezeiten jedes Teams berücksichtigt.
Um zu sehen, wie ein Einsatzplan die morgendlichen Abwesenheiten an Ihren eigenen Arbeitsplätzen auffängt, Fordern Sie eine Vorführung von Mercateam an, das an über 300 Industriestandorten im Einsatz ist.
Mercateam-Einsatzplan
Sehen Sie sich einen Einsatzplan an, der die morgendlichen Abwesenheiten an Ihren Arbeitsplätzen berücksichtigt
Mercateam rüstet mehr als 300 Industriestandorte aus.
Vorführung auf Ihren eigenen Rechnern · Anbindung an Ihr Personalverwaltungssystem und Ihr ERP-System · Hosting in Europa